- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
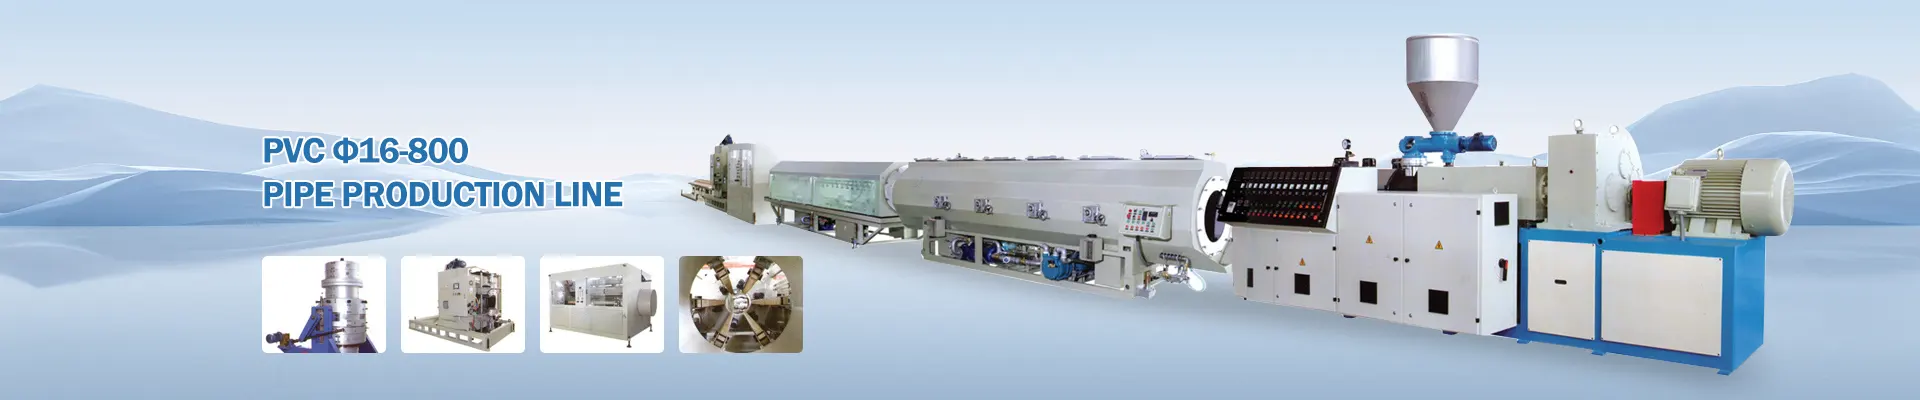
PS Sheet Extrusion Line- တည်ငြိမ်သော Sheet အရည်အသွေးအတွက် ဘုံထုတ်လုပ်မှုပြဿနာများနှင့် လက်တွေ့ကျသောဖြေရှင်းနည်းများ
Polystyrene (PS) စာရွက် extrusion လိုင်းများပလတ်စတစ်ပြုပြင်ခြင်းလုပ်ငန်းတွင် တွင်ကျယ်စွာအသုံးပြုကြသည်၊ သို့သော် အမှန်တကယ်ထုတ်လုပ်မှုတွင်၊ ကုန်ကြမ်းပြင်ဆင်မှုမှ အကွေ့အကောက်များအထိ အဆင့်တိုင်းသည် အရည်အသွေးနှင့် စွမ်းဆောင်ရည်ကို ထိခိုက်စေသည့် ပြဿနာများကို တင်ပြနိုင်သည်။ ဤဆောင်းပါးသည် သာမန်အမှားအယွင်းများ၊ ၎င်းတို့၏အရင်းခံအကြောင်းတရားများနှင့် ရှေ့တန်းလည်ပတ်မှုအတွေ့အကြုံအပေါ်အခြေခံ၍ လက်တွေ့ကျသော တန်ပြန်မှုများအား ဆန်းစစ်ထားပြီး၊ ထုတ်လုပ်ရေးအဖွဲ့များသည် ပြဿနာများကို အမြန်ရှာဖွေဖော်ထုတ်ကာ လုပ်ငန်းစဉ်များကို ထိရောက်စွာ အကောင်းဆုံးဖြစ်အောင် ကူညီပေးပါသည်။
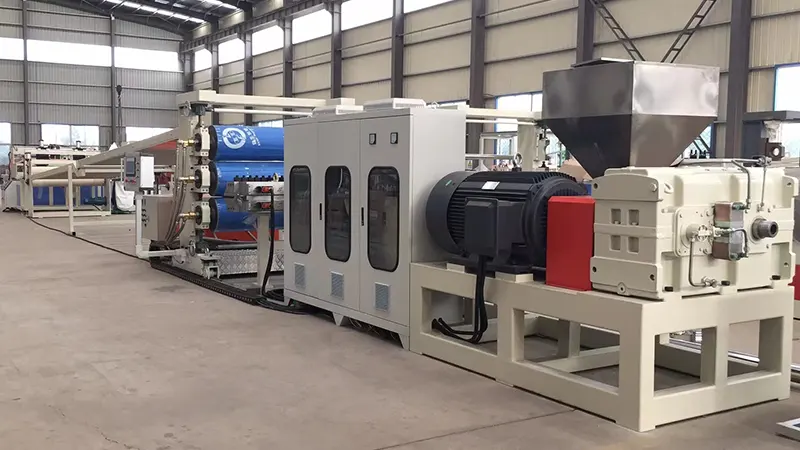
1. ကုန်ကြမ်းပြင်ဆင်မှု- လက်တွေ့ကျသော ထည့်သွင်းစဉ်းစားမှုများ
ပြဿနာ 1- စာရွက်မျက်နှာပြင်ပေါ်ရှိ ငွေရောင်အစင်းကြောင်းများ သို့မဟုတ် ပူဖောင်းများ
ဤသည်မှာ အစိုဓာတ်လွန်ကဲခြင်း၏ ဂန္တဝင်လက္ခဏာတစ်ခုဖြစ်သည်။ PS သည် အနည်းငယ် hygroscopic ဖြစ်သည်; အစိုဓာတ် အနည်းငယ်မျှပင် အရည်ပျော်သော အပူချိန်တွင် အငွေ့ပျံပြီး မျက်နှာပြင်ပေါ်ရှိ ငွေရောင်အမှတ်အသားများ သို့မဟုတ် အချောစာရွက်ရှိ အတွင်းပိုင်း ပူဖောင်းများ ဖြစ်ပေါ်စေသည်။
ဖြေရှင်းချက်များ-
-
အခြောက်ခံစနစ် ကောင်းမွန်စွာ အလုပ်လုပ်ကြောင်း သေချာပါစေ။ အကြံပြုထားသော အခြောက်ခံမှုအခြေအနေ- 75-80°C 2-3 နာရီကြာ။
-
စက်ပိတ်ပြီးနောက် ပြန်လည်စတင်သည့်အခါတွင် အစိုဓာတ်ပါသော ညစ်ညမ်းသည့်အရာများ သေဆုံးခြင်းသို့ မဝင်စေရန် အရည်ပျော်သော ပထမအပိုင်းကို ဖယ်ရှားပါ။
-
စိုစွတ်သောရာသီများတွင် အခြောက်ခံချိန်ကို တိုးမြှင့်ပြီး အစိုဓာတ်ပါဝင်မှုကို ပုံမှန်စစ်ဆေးပါ။ ပစ်မှတ်အစိုဓာတ်အဆင့်သည် 0.05% အောက်ဖြစ်သင့်သည်။
ပြဿနာ 2- အလွန်အကျွံ ကြိတ်ခွဲအသုံးပြုခြင်းကြောင့် စက်ပိုင်းဆိုင်ရာ ဂုဏ်သတ္တိများ ကျဆင်းသွားပါသည်။
အစွန်းပိုင်းဖြတ်တောက်ခြင်းနှင့် အပိုင်းအစများကို အသုံးပြုခြင်းသည် ထိရောက်သောကုန်ကျစရိတ်သက်သာစေသောတိုင်းတာမှုတစ်ခုဖြစ်သော်လည်း၊ လည်ပတ်မှုလည်ပတ်မှုတစ်ခုစီတိုင်းတွင် အပူဓာတ်ပြိုကွဲခြင်းကို ခံရပြီး ကွင်းဆက်ပြတ်တောက်မှုကိုဖြစ်စေသည်။ ၎င်းသည် ကျိုးပဲ့သော စာရွက်များကို သက်ရောက်မှုအား လျော့နည်းစေသည်။
ဖြေရှင်းချက်များ-
-
ထုတ်ကုန်လိုအပ်ချက်များအပေါ် အခြေခံ၍ ချိန်ညှိခြင်း 15% နှင့် 25% ကြားတွင် ပြန်ကြိတ်ထားသော အကြောင်းအရာကို ထားပါ။ ကြည်လင်ပြတ်သားမှုမြင့်မားသော ပွင့်လင်းမြင်သာသောစာရွက်များအတွက်၊ အချိုးအစားကို ထပ်မံလျှော့ချပါ သို့မဟုတ် လုံးဝပြန်မညက်စေရန်။
-
ညစ်ညမ်းခြင်းမှ ကာကွယ်ရန် အသုံးမပြုမီ အခြောက်ခံပြီး ဖုန်မှုန့်များကို သေချာစွာ ပြန်ဆေးပါ။
-
ပြန်ကြိတ်ခြင်းကြောင့် ဖြစ်ပေါ်လာသော မာကျောမှုဆုံးရှုံးခြင်းအတွက် လျော်ကြေးပေးရန် အကျိုးသက်ရောက်မှုမွမ်းမံမှုများကို ထည့်သွင်းစဉ်းစားပါ။
2. Extrusion အပိုင်း- အဖြစ်များသော ပြဿနာများနှင့် ပြုပြင်ပြောင်းလဲမှုများ
ပြဿနာ 3- အထွက်အတက်အကျ ညီညာသော စာရွက်အထူကို ဖြစ်စေသည်။
ဤသည်မှာ မတည်မငြိမ်သောဝက်အူအမြန်နှုန်း၊ တသမတ်တည်း နို့တိုက်ခြင်း သို့မဟုတ် စည်အပူချိန်အတက်အကျနှင့် ပတ်သက်သည့် မကြာခဏ ထွက်လာသော ပြဿနာဖြစ်သည်။
ပြဿနာဖြေရှင်းခြင်းအဆင့်များ-
-
feed hopper တွင် "ပေါင်းကူးခြင်း" ရှိမရှိစစ်ဆေးပါ (ပစ္စည်းများ တွဲလောင်းကျနေပြီး စီးဆင်းမသွားပါ)။ လိုအပ်ပါက တံတားဖြတ်ပိုင်းကို တပ်ဆင်ပါ သို့မဟုတ် အတင်းအကြပ် အစာကျွေးခြင်းသို့ ပြောင်းပါ။
-
extruder စည်တစ်လျှောက် အပူချိန်ဆက်တင်များကို စစ်ဆေးပါ။ အစားအစာဇုန်တွင် အပူလွန်ကဲခြင်းသည် အချိန်မတန်မီ အရည်ပျော်ပြီး အစားအသောက်ပုံစံ အပြောင်းအလဲဖြစ်စေနိုင်သည်။
-
extruder နှင့် die ကြားတွင် အရည်ပျော်ပန့်ကို တပ်ဆင်ပါ။ ၎င်းသည် ဝက်အူခုန်ခြင်း ဖိအားအတက်အကျများကို ထိရောက်စွာ ခွဲထုတ်ပြီး အဆက်မပြတ် သေဆုံးသော ဝင်ပေါက်ဖိအားကို သေချာစေသည်—၎င်းသည် အထူတိကျမှုအတွက် အထိရောက်ဆုံး ရင်းနှီးမြုပ်နှံမှုတစ်ခုဖြစ်သည်။
ပြဿနာ 4- အလွန်အကျွံအပူချိန်ကြောင့် အရည်ပျော်ပြီး အဝါရောင်ထွက်ခြင်း။
PS တွင် အတော်လေး ကျဉ်းမြောင်းသော လုပ်ဆောင်မှု ဝင်းဒိုးတစ်ခု ရှိသည်။ 240 ဒီဂရီစင်တီဂရိတ်အထက်တွင်၊ အပူဓာတ်ပြိုကွဲမှုသည် သိသာထင်ရှားလာကာ အဝါရောင်အရည်ပျော်ပြီး ပွင့်လင်းမြင်သာမှု လျော့ကျသွားသည်ကို ပြသသည်။
ဖြေရှင်းချက်များ-
-
အမြင့်ဆုံးအပူချိန် 220-230°C တွင် ထားရှိခြင်းဖြင့် ဖိဒ်ဇုန်မှ မီတာတိုင်းတာခြင်းဇုန်သို့ တစ်ဖြည်းဖြည်း မျဉ်းစောင်းဖြင့်စည်အပူချိန်ကို သတ်မှတ်ပါ။
-
ဝက်အူအမြန်နှုန်းကို စစ်ဆေးပါ- မြင့်မားသော RPM မှ လွန်ကဲစွာ ပွတ်တိုက်မှုကြောင့် မလိုလားအပ်သော အပူများကို ထုတ်ပေးသည်။
-
15 မိနစ်ထက်ကျော်လွန်သောရပ်တန့်မှုများအတွက်၊ ပစ္စည်းထိုင်ခြင်းနှင့်ပျက်စီးခြင်းမှကာကွယ်ရန်စည်အပူချိန်ကိုလျှော့ချသို့မဟုတ်အရည်ပျော်ခြင်းကိုဖယ်ရှားပါ။
3. Die and Calender Control- အဓိကအချက်များ
ပြဿနာ 5- သိသာထင်ရှားသော transverse အထူကွဲလွဲမှု
၎င်းသည် ပုံမှန်အားဖြင့် မသင့်လျော်သော နှုတ်ခမ်းကွာဟမှုကို ချိန်ညှိမှု သို့မဟုတ် အံစာတုံးအကျယ်တစ်လျှောက် မညီမညာသော အရည်ပျော်မှု အပူချိန်ဖြန့်ဖြူးမှုမှ ရလဒ်များဖြစ်သည်။
ဖြေရှင်းချက်များ-
-
ပစ်မှတ်အထူပေါ်မူတည်၍ နှုတ်ခမ်းကွက်လပ်များကို ချိန်ညှိပါ။ အများအားဖြင့် လျော်ကြေးပေးသည့် နိယာမတစ်ခုမှာ အစွန်းများ ကျုံ့သွားခြင်းအား ပြေပျောက်စေရန် အစွန်းများထက် အနည်းငယ်ပိုပါးသော အလယ်ဗဟိုကို သတ်မှတ်ရန်ဖြစ်သည်။
-
အသေခံအပူပေးသည့်ကြိုးများအားလုံး တစ်ပုံစံတည်းအလုပ်လုပ်နေကြောင်း စစ်ဆေးပါ။ မညီမညာသော အပူချိန်များသည် အရည်ပျော်နှုန်း မညီမညွတ်ဖြစ်စေသည်။
-
ကျယ်ပြန့်သောစာရွက်များအတွက်၊ အကျယ်အဝန်းတစ်လျှောက် အရည်ပျော်သည့်အပူချိန်တူညီမှုကို မြှင့်တင်ရန် အံစာတုံး၏အပေါ်ဘက်တွင် တည်ငြိမ်သောရောနှောကိရိယာကို တပ်ဆင်ပါ။
ပြဿနာ 6- စာရွက်ပေါ်ရှိ ပြက္ခဒိန်အလိပ်များ သို့မဟုတ် လိပ်အမှတ်အသားများတွင် ကပ်နေသော ပစ္စည်း
ဤချို့ယွင်းချက်များသည် မျက်နှာပြင်အရည်အသွေးကို တိုက်ရိုက်ထိခိုက်စေပြီး ဖောက်ထွင်းမြင်ရသော စာရွက်အသုံးပြုမှုများအတွက် လက်မခံနိုင်ပါ။
ပြဿနာဖြေရှင်းခြင်းလမ်းညွှန်ချက်များ
-
ခြစ်ရာများ၊ ကျင်းများ သို့မဟုတ် အကြွင်းအကျန်များအတွက် ပြက္ခဒိန်အလိပ်မျက်နှာပြင်များကို စစ်ဆေးပါ။ သီးသန့် လိပ်သန့်စင်ဆေးများဖြင့် ပုံမှန် ပွတ်တိုက်ခြင်းနှင့် သန့်ရှင်းရေး ပြုလုပ်ပါ။
-
သုံးလိပ်အပူချိန်ကို ဂရုတစိုက်ထိန်းချုပ်ပါ- ပုံမှန်အားဖြင့် အပေါ်လိပ်သည် အောက်ခြေလိပ်ထက် အအေးဆုံးဖြစ်ပြီး အလယ်လိပ်ထက် အနည်းငယ်ပိုပူပါသည်။ တိကျသောဆက်တင်များသည် စာရွက်အထူနှင့် လိုင်းအမြန်နှုန်းပေါ်တွင်မူတည်သည်။
-
ထွက်လာသည့် အေးဂျင့် သို့မဟုတ် ပိတ်ဆို့ခြင်း ဆန့်ကျင်ဘက်အလွှာကို အသုံးပြုပါက တူညီသော အလွှာကို သေချာကြည့်ပါ။ အလွန်အကျွံ အသုံးချခြင်းသည် အခိုးအငွေ့ သို့မဟုတ် မျက်နှာပြင် တောက်ပမှုကို လျော့ပါးစေနိုင်သည်။
4. Foam PS Sheet- တိကျသောစိန်ခေါ်မှုများ
ပြဿနာ 7- ကြမ်းတမ်းသော သို့မဟုတ် ပုံသဏ္ဍာန်မဟုတ်သော ဆဲလ်ဖွဲ့စည်းပုံ
အမြှုပ်ထွက်သော PS စာရွက်များအတွက်၊ ဆဲလ်များ ချောမွေ့မှုနှင့် တူညီမှုသည် အရေးကြီးသော စွမ်းဆောင်ရည် ညွှန်းကိန်းများဖြစ်သည်။ ကြမ်းသော သို့မဟုတ် မညီညာသော ဆဲလ်များသည် စက်ပိုင်းဆိုင်ရာ ခွန်အားနှင့် အပူလျှပ်ကာ ဂုဏ်သတ္တိများကို သိသိသာသာ လျော့နည်းစေသည်။
အဓိကထိန်းချုပ်မှုအချက်များ-
-
Nucleating agent (talc) ပြန့်ကျဲမှုသည် အရေးကြီးဆုံးဖြစ်သည်။ အလွန်ကောင်းမွန်သော talc (5μm အောက်တွင်ရှိသော အမှုန်အမွှားအရွယ်အစား) ကိုအသုံးပြုပြီး ပေါင်းစည်းသည့်အဆင့်တွင် စေ့စေ့စပ်စပ် ရောစပ်ကြောင်း သေချာပါစေ။
-
ဆင့်ပွား extruder (အအေးခံစင်) တွင် အပူချိန်ထိန်းချုပ်မှုသည် အမြှုပ်အရည်အသွေးအတွက် အရေးကြီးဆုံးအချက်တစ်ချက်ဖြစ်သည်။ အပူချိန်အတက်အကျများကို ±1°C အတွင်း ထိန်းသိမ်းထားရပါမည်။
-
လေမှုတ်အေးဂျင့် ဆေးထိုးတည်ငြိမ်မှုကို စစ်ဆေးပါ။ ဆေးထိုးစနစ်ရှိ ဖိအားအတက်အကျများသည် ဆဲလ်အရွယ်အစား ဖြန့်ဖြူးမှုကို တိုက်ရိုက်သက်ရောက်သည်။
ပြဿနာ 8- မြှုပ်ထားသောစာရွက်များတွင် အလွန်အကျွံကျုံ့ခြင်း။
အလွန်အကျွံ ကျုံ့သွားခြင်းသည် ရေအောက် အပူချိန်ထိန်းညှိခြင်း လုပ်ငန်းဆောင်တာများတွင် အထူးသဖြင့် သိသာထင်ရှားသော အတိုင်းအတာနှင့် လိုက်လျောညီထွေမှု မရှိခြင်းဆီသို့ ဦးတည်သည်။
ဖြေရှင်းချက်များ-
-
အသွားအပြန်အမြန်နှုန်းနှင့် လေမှုတ်ထုတ်ခြင်းအချိုး (BUR) ကို ချိန်ညှိပါ။ သင့်လျော်သောဆွဲအချိုးသည် ဆဲလ်များတိမ်းညွှတ်မှုကို မြှင့်တင်ပေးသည်၊ ၎င်းသည် ကျုံ့သွားပြီးနောက် ကျုံ့သွားမှုကို လျှော့ချပေးသည်။
-
nucleating agent ပမာဏကို အနည်းငယ်တိုးပေးပါ- ပိုနုသော ဆဲလ်တည်ဆောက်ပုံများသည် ပုံသဏ္ဍာန်တည်ငြိမ်မှုကို ပိုကောင်းစေသည်။
-
အကွေ့အကောက်တင်းမာမှု အလယ်အလတ်ထားပါ။ စာရွက်သည် လိပ်ပေါ်တွင် ဖိစီးနေချိန်တွင် အလွန်အကျွံ တင်းမာမှုသည် ပုတ်ကျုံ့သွားနိုင်သည်။
5. နေ့စဥ်ထိန်းသိမ်းမှုနှင့် ထုတ်လုပ်မှုကို ကောင်းမွန်အောင်ပြုလုပ်ခြင်း။
ပုံမှန်ထိန်းသိမ်းမှုစစ်ဆေးစာရင်း-
-
ဖိအားများ ပြင်းထန်လာသောအခါတွင်သာမက ဖိအားမြင့်တက်မှုအပေါ် အခြေခံ၍ မျက်နှာပြင်ထုပ်များကို အစားထိုးပါ။ လိုက်လျောညီထွေဖြစ်စေရန်အတွက် ပုံသေ အစားထိုးအချိန်ဇယားကို သတ်မှတ်ပါ။
-
ဝက်အူကို အခါအားလျော်စွာ ဆွဲထုတ်ပြီး ဝတ်ဆင်ရန်အတွက် စည်ပိုင်းကို စစ်ဆေးပါ။ ဝတ်ဆင်ထားသော ဝက်အူများသည် ပလတ်စတစ်ပြုလုပ်နိုင်စွမ်းနှင့် အထွက်အရည်အသွေးကို သိသိသာသာ လျော့ကျစေသည်။
-
Calender roll bearings နှင့် drive chains များသည် wear point များကို မကြာခဏ သတိမမူမိပါ။ ပုံမှန်ချောဆီလောင်းပြီး roll parallelism ကို စစ်ဆေးပါ။
စွမ်းအင်ထိရောက်မှု အကြံပြုချက်များ
-
အရည်အသွေးပြည့်မီသော ပလတ်စတစ်ပြုလုပ်သည့်နေရာတိုင်းတွင် စည်အပူချိန်ကို လျှော့ချရန် အမှတ်များသတ်မှတ်ထားသည်။ 5°C လျှော့ချလိုက်တိုင်း စွမ်းအင်သုံးစွဲမှု 3-5% ခန့်ကို သက်သာစေနိုင်သည်။
-
ပတ်ဝန်းကျင်မှ အပူဆုံးရှုံးမှုကို လျှော့ချရန် လျှပ်ကာဗူးများ။
-
အအေးခံထားသော အပိုင်းအစများကို ပြန်လည်အပူပေးခြင်းကို ရှောင်ရှားရန် တတ်နိုင်သမျှ အွန်လိုင်းတွင် အနားသတ်ကို ကြိတ်ချေပါ။
တည်ငြိမ်သောလည်ပတ်မှုတစ်ခုPS စာရွက် extrusion လိုင်းတိကျသော စက်ကိရိယာ အခြေအနေ စောင့်ကြည့်ခြင်းနှင့် စဉ်ဆက်မပြတ် လုပ်ငန်းစဉ် ပိုမိုကောင်းမွန်အောင် လုပ်ဆောင်ခြင်းအပေါ် မူတည်သည်။ လက်တွေ့တွင် အရည်အသွေးပြဿနာအများစုသည် စက်ကိရိယာချို့ယွင်းမှုများမှမဟုတ်ဘဲ လုပ်ငန်းလည်ပတ်မှုအသေးစိတ်နှင့် ပတ်ဝန်းကျင်ပြောင်းလဲမှုများမှအစပြုပါသည်။ ထုတ်လုပ်ရေးအဖွဲ့များသည် ရလဒ်ထွက်ကုန်အရည်အသွေးနှင့် ချိန်ညှိမှုတစ်ခုစီကို ဆက်စပ်ပေးသည့် အသေးစိတ်လုပ်ငန်းစဉ် ကန့်သတ်ချက်မှတ်တမ်းများကို ထိန်းသိမ်းရန် ထုတ်လုပ်မှုအဖွဲ့များကို တွန်းအားပေးပါသည်။ အချိန်ကြာလာသည်နှင့်အမျှ၊ ၎င်းသည် တန်ဖိုးအရှိဆုံး၊ အပင်ဆိုင်ရာ ရည်ညွှန်းချက်လက်စွဲ—မည်သည့် အထွေထွေလည်ပတ်မှုလမ်းညွှန်ထက်မဆို ပိုမိုအသုံးဝင်ပါသည်။
စုံစမ်းမေးမြန်းရန်ပေးပို့ပါ။
X
သင့်အား ပိုမိုကောင်းမွန်သောကြည့်ရှုမှုအတွေ့အကြုံကို ပေးဆောင်ရန်၊ ဆိုက်အသွားအလာကို ပိုင်းခြားစိတ်ဖြာပြီး အကြောင်းအရာကို ပုဂ္ဂိုလ်ရေးသီးသန့်ပြုလုပ်ရန် ကျွန်ုပ်တို့သည် ကွတ်ကီးများကို အသုံးပြုပါသည်။ ဤဆိုက်ကိုအသုံးပြုခြင်းဖြင့် ကျွန်ုပ်တို့၏ cookies အသုံးပြုမှုကို သင်သဘောတူပါသည်။
ကိုယ်ရေးအချက်အလက်မူဝါဒ